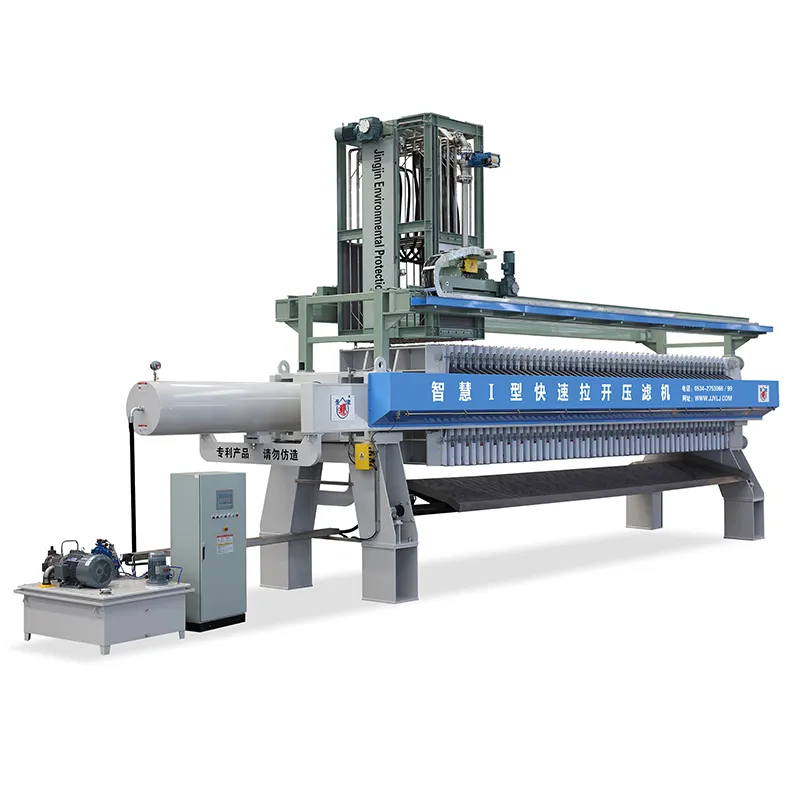
عملية تصفية اللوحة والإطار ينقسم المصنعون إلى عدة مراحل معالجة لعملية المعالجة بأكملها. ولا يمكن الحكم عليه ببساطة من خلال معالجة سطح معين أو طبيعة عملية معينة. على سبيل المثال، يجب معالجة مرجع تحديد موضع قطعة العمل بدقة شديدة في مرحلة نصف التشطيب أو حتى مرحلة التخشين، ومن الشائع ترتيب بعض عمليات التخشين مثل الحفر في مرحلة التشطيب.
تقسيم العمليات
يعني تركيز العملية لمصنعي مرشحات الألواح والإطارات أن معالجة الأجزاء تتركز في عمليات قليلة، لكن محتوى المعالجة لكل عملية كبير نسبيًا؛ عملية اللامركزية هي عكس ذلك. عدد العمليات في العملية بأكملها كبير، ولكن محتوى المعالجة لكل عملية صغير نسبيًا.
تتميز آلة الترشيح بخصائص العملية المركزة.
① إنه يفضي إلى استخدام المعدات الخاصة ومعدات المعالجة عالية الإنتاجية، مثل استخدام الأدوات الآلية متعددة السكاكين ومتعددة الحواف ومتعددة المحاور وأدوات الآلات CNC ومراكز التصنيع، وبالتالي تحسين الإنتاجية بشكل كبير.
② يتم تقليل عدد العمليات وتقصير مسار العملية، وبالتالي تبسيط تخطيط الإنتاج وتنظيم الإنتاج.
③ يتم تقليل عدد المعدات، ويتم تقليل عدد عمال التشغيل ومنطقة الإنتاج بشكل مماثل.
④ إنه يقلل من عدد تركيبات قطع العمل، ولا يقلل الوقت الإضافي فحسب، بل يمكنه أيضًا معالجة المزيد من الأسطح في تركيب واحد، ومن السهل أيضًا ضمان دقة الموضع النسبي لهذه الأسطح.
⑤ المعدات الخاصة وأجهزة العمليات معقدة، وأعمال إعداد الإنتاج والاستثمار كبيرة نسبيًا، خاصة أن تحويل المنتجات الجديدة أمر صعب.
إن خصائص الشركات المصنعة لمرشحات الألواح والإطارات هي عمليات لا مركزية.
① هيكل المعدات ومعدات المعالجة بسيط نسبيًا، وسهل التعديل، ويتطلب مستوى فنيًا منخفضًا من العمال.
② يمكن استخدام كمية قطع أكثر ملاءمة لتقليل وقت المناورة.
③ التكيف بسهولة مع التغيرات في منتجات الإنتاج.
④ يوجد عدد كبير من المعدات والعديد من المشغلين ومساحة إنتاج كبيرة مشغولة.
تركيز العملية ولامركزية العملية لهما خصائصهما الخاصة. عند صياغة مسار العملية، سواء كانت العمليات مركزية أو لا مركزية، أي ما إذا كان عدد العمليات كبيرًا أم صغيرًا، يعتمد بشكل أساسي على حجم الإنتاج والخصائص الهيكلية والمتطلبات الفنية للأجزاء. في الظروف العادية، عندما يتم إنتاج قطع مفردة بكميات صغيرة، تكون العمليات مركزة في الغالب. عند الإنتاج بكميات كبيرة، يمكن استخدام أدوات آلية عالية الكفاءة مثل الأدوات الآلية متعددة السكاكين ومتعددة المحاور لمركزية العمليات، أو يمكن تشتيت العمليات وتنظيمها في إنتاج خط التجميع. يميل اتجاه التطوير الحالي نحو تركيز العملية.